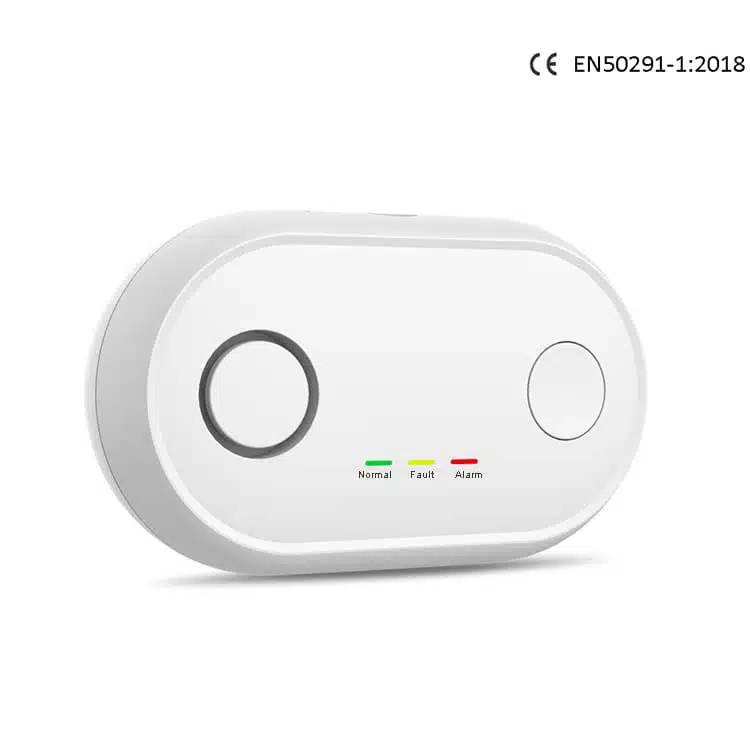
Cómo obtener las certificaciones EN50291 y UL2034 y lograr una producción en masa estable.
En algunos proyectos, puede que se presenten situaciones en las que el sistema de alarma de monóxido de carbono (CO) haya superado la certificación, pero los productos fabricados en serie sigan presentando fallos. Este artículo se centrará en si el sistema de alarma cumple con los requisitos normativos multirregionales (como EN 50291 y UL 2034), la consistencia del comportamiento de la alarma, la fiabilidad a largo plazo y la claridad e intuición de la experiencia del usuario.

¿Por qué fracasan los proyectos de alarmas contra el monóxido de carbono después de obtener la certificación?
En nuestra experiencia apoyando proyectos para los mercados estadounidense y europeo, nos hemos encontrado repetidamente con el mismo escenario recurrente: los prototipos superan las pruebas con éxito, pero una vez que el proyecto entra en la fase de certificación o producción en masa, surge inestabilidad, o incluso un fracaso total. Específicamente, estos problemas se manifiestan de la siguiente manera:

Para los gerentes de producto, esto se traduce en retrasos en los proyectos; para los gerentes de compras, en un aumento descontrolado de los costos; y para los propietarios de marcas, representa un riesgo significativo para su reputación. A continuación se presentan las pruebas:
1. En los proyectos europeos, aproximadamente entre el 25 % y el 35 % de los productos no superan las pruebas iniciales conforme a las normas EN. La causa principal es una discrepancia entre la curva de temporización de la alarma y los requisitos de la norma EN14604 (un fenómeno relacionado con la interacción entre la respuesta del sensor y los algoritmos de detección).
2. Las estadísticas de posventa de varias marcas revelan:
Tras la inspección, se comprueba que más del 30 % de los productos devueltos funcionan correctamente; los problemas se deben a malentendidos por parte del usuario o a una comunicación de señal poco clara, y no a fallos reales del hardware.
3. Para productos que no se someten a calibración con gas CO al 100%:
Las desviaciones en la producción entre lotes pueden alcanzar entre un ±15 % y un 20 %, lo que compromete directamente la tasa de aprobación de las inspecciones de muestras UL 2034 y socava la estabilidad del mercado.
👉 Contáctanos para obtener la lista de verificación de estabilidad del sensor de CO.
Principales desafíos de cumplimiento en las normas EN50291 y UL2034
En el proceso de cumplimiento de las normas EN50291 y UL2034, los principales desafíos se centran en la coincidencia de la curva de tiempo de alarma, la estabilidad en entornos de baja temperatura y el control de la consistencia del lote. La falta de compensación de temperatura y de un mecanismo de calibración de gas al 100 % puede fácilmente provocar fallos en la certificación o que el producto no supere las inspecciones aleatorias, lo que incrementa los plazos del proyecto y los riesgos de costes.
1. Tratar la “selección de sensores” como una solución
Muchos proyectos creen que con solo usar sensores electroquímicos se cumplirán los requisitos, pero descuidan el diseño a nivel de sistema.

2. Considerar la “superación de la certificación” como el punto final, en lugar de la capacidad del sistema.
Muchos proyectos buscan la aprobación del prototipo, descuidando la uniformidad en la producción en masa y la estabilidad a largo plazo.
3. Ignorar la lógica fundamental de los estándares: la relación entre tiempo y concentración.
El cumplimiento de la normativa no consiste en "activar la alarma al detectarla", sino en activarla dentro de un plazo determinado.
Por ejemplo, según UL 2034:
Se trata esencialmente de un problema de algoritmo y control del sistema, no simplemente de un problema de detección.

4. Falta de consideración de las variables ambientales (un aspecto clave de la norma EN 50291)
Requisitos de la norma EN 50291:
Sin un mecanismo de compensación, la señal de salida del sensor sufrirá una deriva significativa.
5. Desconexión entre sensores y algoritmos
Únicamente se sustituyó el modelo del sensor, sin reestructurar los algoritmos ni la lógica de compensación.
6. Falta de control de consistencia en la producción
Esto genera inestabilidad en la producción en masa.
Cómo funcionan los sensores de CO en el diseño de cumplimiento normativo
Seleccione un sensor electroquímico de CO con una fuente estable. Su proceso operativo comprende los siguientes pasos:
- El gas CO se difunde en el sensor.
- En el electrodo se produce una reacción de oxidación.
- Se genera una señal de microcorriente (en el rango de los nanoamperios).
- El microcontrolador convierte esta señal en una lectura de concentración (en ppm).
Este proceso es análogo al de un detector de humo . Puede leer más sobre los principios de funcionamiento de los sensores de CO.
Elemento común fundamental: Los sensores se encargan de la detección, mientras que el sistema se encarga de la toma de decisiones; en otras palabras: Detección → Señal → Juicio → Alarma.
Consideraciones clave de ingeniería:
Explicación del algoritmo de concentración-tiempo (UL2034 Core)
El modelo de concentración-tiempo debe establecerse para cumplir con los requisitos de UL 2034. Los detalles de la curva de temporización de la alarma de CO son los siguientes:
EN50291 Desafíos ambientales (baja temperatura y humedad)
En la verificación práctica de ingeniería, la baja temperatura según la norma EN50291 representa un alto riesgo de fallo del proyecto, especialmente en aplicaciones de alarmas de CO en climas fríos (como en el norte de Europa o zonas de gran altitud). Las bajas temperaturas reducen significativamente la velocidad de reacción electroquímica, lo que provoca una desviación en la salida del sensor y afecta la curva de temporización de la alarma. Si el sistema carece de mecanismos de compensación de temperatura y corrección de algoritmos, incluso si las pruebas de laboratorio son satisfactorias, pueden producirse alertas tardías o la ausencia de alarmas en condiciones reales. Por lo tanto, los ingenieros deben considerar las condiciones de funcionamiento a baja temperatura y la optimización del sistema según los requisitos de las pruebas ambientales de la norma EN50291 (baja temperatura y humedad) durante la fase de diseño para garantizar la estabilidad y la consistencia de los lotes de productos fabricados en serie en entornos complejos.
- Compensación de temperaturan (Garantiza la estabilidad en entornos de baja temperatura, cumpliendo con los requisitos de la norma EN 50291)
- Corrección de deriva (Garantizar la estabilidad y la consistencia a largo plazo durante todo el ciclo de vida del producto, cumpliendo con los requisitos de la norma UL 2075.
Punto clave:
El principio no consiste simplemente en “activar una alarma cada vez que se detecte monóxido de carbono”, sino en activarla en el momento * correcto *. El cumplimiento de la certificación se determina mediante el algoritmo, no únicamente por el rendimiento puntual del sensor.
Cómo garantizar la uniformidad en la producción en masa
CFS tiene más de 20 años Fabricante de alarmas de CO para fabricantes de equipos originales (OEM). Nosotros sensores de CO personalizados y soluciones personalizadas de alarmas de CO para clientes. Estableció un mecanismo de control de calidad de proceso completo basado en el sistema de gestión 6 Sigma para garantizar la coherencia en el diseño, la producción y las pruebas; optimiza la gestión del consumo de energía con un algoritmo de duración de la batería de diez años; y se basa en su tecnología de sensores electroquímicos de desarrollo propio para lograr un rendimiento estable y una consistencia entre lotes, cumpliendo con los requisitos de estándares como UL2034 y EN50291.

1. Control de consistencia de la producción
Debe implementarse:
Garantizar un comportamiento uniforme de la alarma en todos los dispositivos.

2. Estabilidad del ciclo de vida (UL 2075)
Incluye:
Objetivo: 10 años de operación estable
3. Optimización de la expresión de señales (reducción de problemas posventa)
Resuelve los problemas posteriores a la venta derivados de una interpretación errónea por parte del usuario ; concretamente, los casos en los que el dispositivo funciona con normalidad, pero el usuario lo percibe como defectuoso.
¿Por qué elegir a CFS como su socio OEM
Comienza tu proyecto ahora.
Caso práctico: Del incumplimiento de la norma EN50291 al éxito en la certificación.
En un proyecto OEM dirigido a los mercados residenciales y de alquiler europeos, el cliente se encontró con problemas importantes durante la fase de certificación EN 50291: las respuestas de alarma se retrasaron en condiciones de prueba a baja temperatura y las curvas de concentración-tiempo se desviaron de los requisitos estándar. Al mismo tiempo, la información del mercado indicó una alta frecuencia de falsas alarmas y un rendimiento inconsistente entre los diferentes lotes de producto.
Tras una exhaustiva revisión de ingeniería, implementamos optimizaciones específicas del sistema: primero, reconstruimos el algoritmo de alarma para garantizar el estricto cumplimiento de los intervalos de tiempo estipulados por la norma EN 50291; segundo, introdujimos un mecanismo de compensación de temperatura para asegurar un rendimiento de respuesta estable, incluso en entornos de baja temperatura como -10 °C. En el ámbito de la producción, implementamos una calibración de gas del 100 % y establecimos un sistema de trazabilidad de datos de lotes para garantizar la consistencia de los lotes; simultáneamente, optimizamos la lógica de las alertas audiovisuales para minimizar el riesgo de interpretación errónea por parte del usuario.
Tras estas optimizaciones, el producto superó con éxito la recertificación en el primer intento; las tasas de reclamación del mercado se redujeron entre un 35 % y un 40 %, las tasas de devolución disminuyeron significativamente y los riesgos generales del proyecto y los costes de mantenimiento operativo se controlaron eficazmente.
👉 Obtén una evaluación gratuita de tu proyecto
Lista de verificación de riesgos del fabricante de equipos originales (Descargar)
CFS Ofrece una lista de verificación de riesgos para fabricantes de equipos originales (descargable) que abarca los puntos clave de riesgo según las normas EN50291 y UL2034, incluyendo algoritmos de alarma, compensación de temperatura, calibración de gas al 100 % y control de consistencia de lotes. Esto ayuda a los gerentes de producto y a los equipos de compras a identificar riesgos con anticipación durante las etapas de diseño y producción en masa, reduciendo los fallos de certificación y los costos de posventa.
¿Por qué confiar en nuestro equipo de ingeniería?
👉 Contacta con nuestro equipo de ingeniería
CAT
Lo que realmente te preocupa no es el precio, sino más bien:
Tasa de éxito del proyecto + capacidades de control de riesgos (riesgos de certificación reducidos + costos posventa reducidos + producción en masa estable ).
CFScomo un Fabricante de seguridad ODM/OEM Con más de 20 años de experiencia, puede ofrecer lo siguiente:
- Datos de prueba conformes a la norma
- Experiencia en certificación
- Prueba de capacidad de producción en masa
- Análisis de casos de fallo
- Demostración de las capacidades de calibración y trazabilidad.
- Solución personalizada para alarmas de CO
👉 Póngase en contacto con nuestros expertos en seguridad ahora mismo.
Preguntas Frecuentes
Resumen
El cumplimiento de la normativa sobre alarmas de monóxido de carbono no es un paso aislado, sino un proyecto de ingeniería sistémica:
Para los fabricantes de equipos originales y los proyectos de ingeniería, la verdadera ventaja competitiva reside en:
Si poseen capacidades de cumplimiento integral desde el diseño → certificación → producción en masa → mercado
No estás fabricando una alarma de monóxido de carbono, sino construyendo un sistema de seguridad certificado, de producción masiva y operativo a largo plazo.
Productos relacionados